Grundlagen Steuerungstechnik: SPS, HMI und Regelkreis verstehen – Anlagen sicher betreiben und modernisieren
Sie haben mit Dosier-, Wäge- oder Automatisierungsanlagen zu tun und müssen Steuerung, Bediengerät, Bussystem und Feldgeräte als ein System beurteilen, sei es in der Instandhaltung, der Projektleitung oder im Einkauf? Dieser Ratgeber erklärt die Grundlagen der Steuerungstechnik praxisnah: von der SPS (speicherprogrammierbare Steuerung) über Ein- und Ausgänge (E/A), Sensoren und Aktoren, die Bedienung per HMI (Human Machine Interface) und die industrielle Kommunikation bis zum Regelkreis am Dosierbeispiel und zum Retrofit.
So ordnen Sie Begriffe sicher ein, führen Gespräche mit Lieferanten und Programmierern präziser und bereiten Entscheidungen über Erweiterung oder Modernisierung besser vor. DEMIC Datentechnik kennt diese Themen seit 1989 aus der Projektpraxis.
Die Grundlagen gelten herstellerunabhängig. Wo es konkret wird, nehmen wir Beispiele aus der Dosier- und Wägetechnik: wann eine Dosierschnecke von der SPS freigegeben wird, warum das Signal einer DMS-Wägezelle über eine Wägeelektronik läuft und woran Sie erkennen, ob sich die Modernisierung einer älteren Steuerung lohnt. Zu den Kernthemen zeigen wir jeweils, was DEMIC dazu anbietet. Haben Sie eine konkrete Frage zu Ihrer Anlage, etwa zur SPS-Schnittstelle, zum Bussystem oder zu einem geplanten Retrofit, sprechen Sie direkt mit unseren technischen Ansprechpartnern.
Inhaltsverzeichnis
- Was ist Steuerungstechnik? Definition und Grundprinzip
- Aufbau einer SPS: Hardware, Programmzyklus und dezentrale Peripherie
- Ein- und Ausgänge, Sensoren und Aktoren in der Anlage
- HMI: Bedienen und Beobachten
- Bussysteme und industrielle Kommunikation
- Regelkreis in der Praxis: gravimetrische Dosierung
- Retrofit: alte Steuerungen modernisieren
- Steuerungstechnik mit DEMIC: Leistungen aus einer Hand
- Technische Beratung anfragen oder Retrofit-Möglichkeit prüfen lassen
- FAQ
Ihre Vorteile mit DEMIC

Aus einer Hand: Dosierung, Wägetechnik, Steuerung und Bedienung

Erfahrung seit 1989 aus Projekten mit kontinuierlicher Dosierung und Batch-Verwiegung

Vorhandenes weiter nutzen: Retrofit statt Komplettaustausch

Direkte technische Ansprechpartner, die Ihre Anwendung verstehen

Langfristig betreut: Ersatzteile, Wartung und Support, auch für ältere Brabender-Systeme
Was ist Steuerungstechnik? Definition und Grundprinzip

Steuerungstechnik ist der Teil der Automatisierungstechnik, der Abläufe in Maschinen und Anlagen gezielt beeinflusst. Sie sorgt dafür, dass Antriebe, Ventile und andere Anlagenteile abhängig vom Prozesszustand zur richtigen Zeit schalten oder anlaufen. Wer wissen will, was Steuerungstechnik im Kern ausmacht, kommt mit einem Grundprinzip weit: Eingabe, Verarbeitung, Ausgabe, kurz EVA. Bei der Eingabe erfassen Sensoren Zustände und Messwerte der Anlage. Bei der Verarbeitung wertet die Steuerung diese Signale nach einer festgelegten Logik aus, die im Programm hinterlegt ist. Bei der Ausgabe führen Aktoren das Ergebnis aus und setzen es in eine Bewegung oder Schaltung um. Zwei weitere Bausteine ergänzen diese Kette: die Bedienung, über die Menschen den Prozess beobachten und eingreifen, und die Kommunikation, über die Steuerung, Feldgeräte und übergeordnete Systeme Daten austauschen. Das Schema gilt herstellerunabhängig und hilft, auch komplexe Anlagen in überschaubare Teile zu zerlegen und den Weg vom Signal zur Aktion nachzuvollziehen. EVA dient deshalb als roter Faden dieses Artikels. In den folgenden Abschnitten ordnen wir die einzelnen Bausteine entlang dieses Prinzips ein, vom Aufbau der Steuerung über Signale, Sensoren und Aktoren bis zu Bedienung und Bussystemen.
Arten der Steuerungstechnik und typische Beispiele
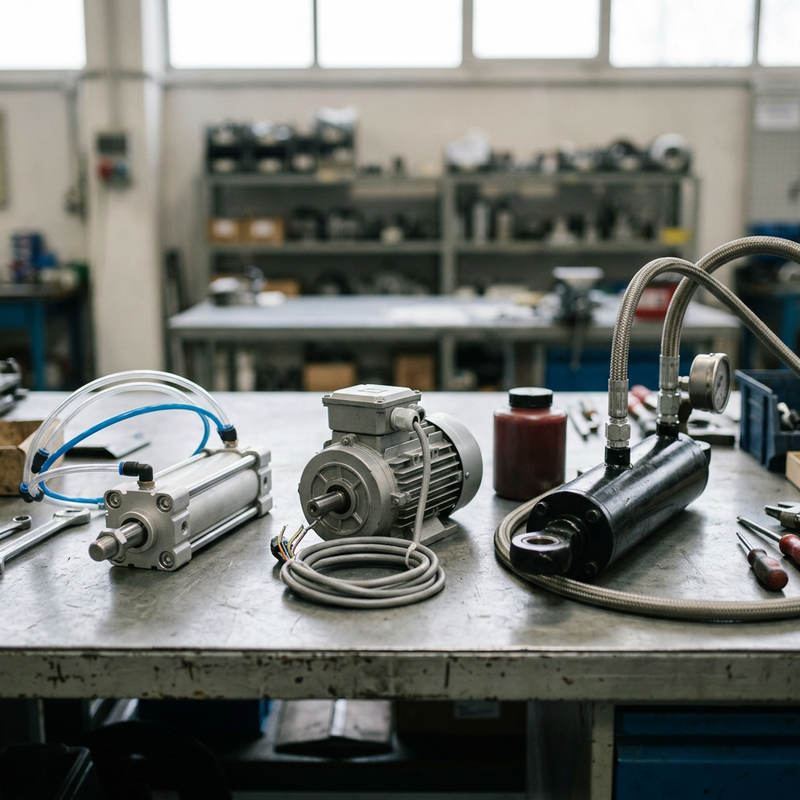
Es gibt vier gängige Kriterien, nach denen sich die Arten der Steuerungstechnik ordnen lassen. Nach der Realisierung unterscheidet man verbindungsprogrammierte Steuerungen, etwa Schütz- und Relaissteuerungen, deren Logik durch die Verdrahtung festgelegt ist, von speicherprogrammierten Steuerungen. Bei Letzteren führt eine SPS die Logik als Software aus, sodass sich Änderungen ohne Umverdrahtung vornehmen lassen. Nach der Energieform gibt es elektrische, pneumatische und hydraulische Steuerungen, je nachdem, welches Medium Signale und Stellenergie überträgt. Nach der Struktur trennt man zentrale von dezentralen Steuerungen; Näheres steht im Abschnitt zur dezentralen Steuerung. Nach der Signalverarbeitung steht die Verknüpfungssteuerung, die Eingangssignale logisch verknüpft, neben der Ablaufsteuerung, die einen Prozess Schritt für Schritt weiterschaltet. Dazu finden Sie mehr im Abschnitt zur Logik. In der Praxis treten diese Arten fast immer kombiniert auf. Ein Förderband mit Start-Stopp-Logik und Störabschaltung ist eine typische Verknüpfungssteuerung, ausgeführt mit Schützen oder per SPS. Eine Abfüllanlage arbeitet meist als Ablaufsteuerung: Behälter positionieren, befüllen, verschließen, oft mit pneumatischen Zylindern. Ein Mischer läuft nach Rezeptschritten aus Zugabe, Mischzeit und Entleerung. In einer Dosierstation schaltet die SPS Dosierorgane und Freigaben in fester Folge. Die Regelung der Dosierleistung behandeln wir später am Praxisbeispiel.
Steuern und Regeln: offene Wirkungskette vs. geschlossener Regelkreis
Entscheidend für den Unterschied zwischen Steuern und Regeln ist die Rückmeldung. Beim Steuern wirkt die Eingangsgröße über eine offene Wirkungskette auf die Anlage. Ob das gewünschte Ergebnis erreicht wird, meldet niemand zurück, daher werden Störungen von außen nicht ausgeglichen. Beim Regeln wird der Istwert laufend gemessen und mit dem Sollwert verglichen. Der Regler verändert daraufhin die Stellgröße, und es entsteht ein geschlossener Regelkreis. Dafür brauchen Sie vier Begriffe: Die Führungsgröße ist der vorgegebene Sollwert. Die Regelgröße ist die Größe, die gemessen und gehalten werden soll. Die Stellgröße ist der Eingriff des Reglers. Die Störgröße ist alles, was von außen auf den Prozess wirkt. Ein neutrales Beispiel ist die Raumheizung. Eine Heizung mit fester Leistung steuert nur: Sinkt die Außentemperatur oder wird ein Fenster geöffnet, ändert sich die Raumtemperatur, ohne dass die Heizung reagiert. Ein Raumthermostat misst dagegen die Temperatur und passt die Heizleistung an, die Heizung regelt also. Wie das in einer Dosieranlage aussieht, zeigt der Abschnitt zur gravimetrischen Dosierung. Im Sprachgebrauch läuft beides unter Steuerungstechnik, und eine SPS setzt Steuerungs- und Regelfunktionen oft gemeinsam um.
Verknüpfungslogik und Ablaufsteuerung: UND, ODER, Schrittkette

Die Logik hinter jeder Verknüpfungssteuerung und Ablaufsteuerung gilt unabhängig von der Programmiersprache. Die Grundbausteine sind UND, ODER und NICHT. Beim UND ist der Ausgang nur aktiv, wenn alle Eingänge aktiv sind. Beim ODER genügt ein aktiver Eingang, und NICHT kehrt ein Signal um. NAND und NOR sind die negierten Varianten von UND und ODER. Ein Anlagenbeispiel: Die Dosierschnecke läuft nur, wenn der Behälter freigegeben ist, die Austragsklappe offen ist und keine Störung vorliegt. Fehlt eine dieser Bedingungen, bleibt der Antrieb aus. Dargestellt wird das als Wertetabelle mit allen Eingangskombinationen, als Funktionsgleichung (Schnecke = Freigabe UND Klappe offen UND NICHT Störung) oder als Logikplan mit grafischen Symbolen. Eine Ablaufsteuerung geht einen Schritt weiter und gliedert den Prozess in eine Schrittkette. Jeder Schritt führt Aktionen aus, etwa ein Ventil öffnen. Eine Transition mit ihrer Weiterschaltbedingung führt zum nächsten Schritt. Mit GRAFCET lässt sich das übersichtlich zeichnen, zum Beispiel für einen Batch-Ablauf: Im Schritt „Befüllen“ läuft die Zufuhr, bis der Füllstand erreicht ist. Dann folgt „Dosieren“ bis zur Sollmenge und schließlich „Entleeren“, bis der Behälter leer ist. Sicherheitsfunktionen wie Not-Halt setzen Sie über eigene Sicherheitstechnik um, sie sind nicht Teil dieser Standardlogik. Die Programmiersprachen der SPS behandeln wir hier nicht, dazu siehe SPS-Zyklus.
Sie haben eine konkrete Frage zu Ihrer Steuerung oder planen eine Modernisierung?
Schildern Sie uns Ihre Anlage, unsere Techniker melden sich bei Ihnen.
Oder rufen Sie uns an: +49 2247 918 90
Aufbau einer SPS: Hardware, Programmzyklus und dezentrale Peripherie
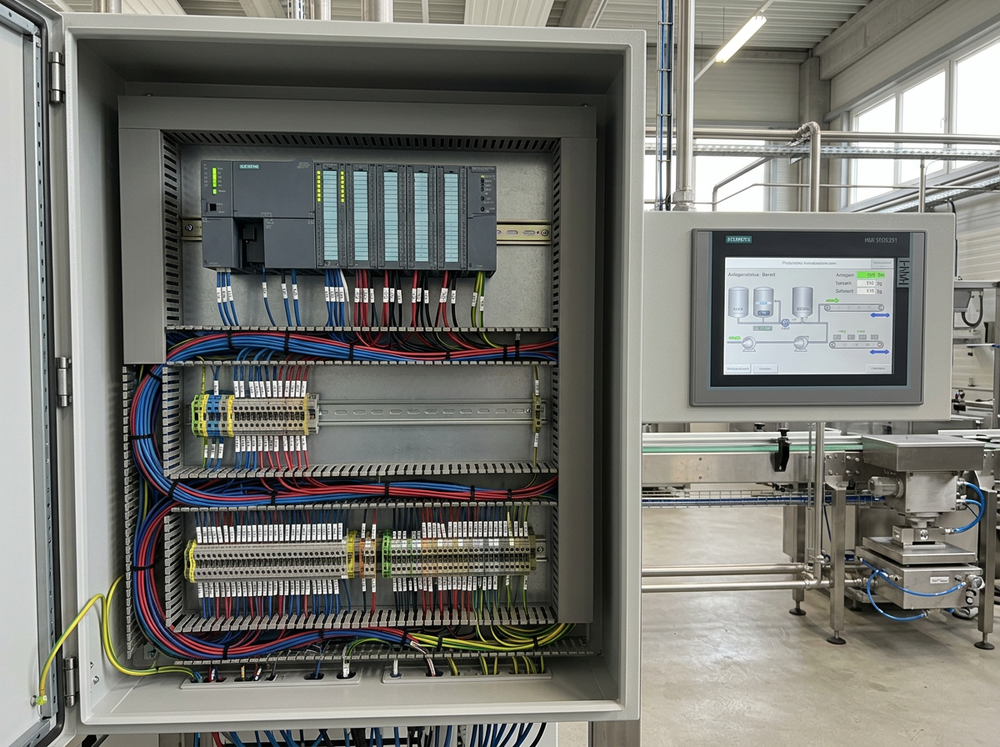
Die fest verdrahtete Schützsteuerung ist in vielen Anlagen weitgehend durch die SPS abgelöst worden. Der Grund: Die Logik steckt nicht mehr in der Verdrahtung, sondern im Programm, und lässt sich daher per Software ändern und erweitern. International heißt dieses Gerät PLC (Programmable Logic Controller). Gemeint ist dasselbe wie bei der SPS, und wir verwenden in diesem Artikel durchgehend den deutschen Begriff. Das Programm wird in einer Engineering-Umgebung erstellt und gepflegt, zum Beispiel im Siemens TIA Portal oder in Beckhoff TwinCAT. Beide nennen wir nur als Beispiele, denn die SPS-Grundlagen in diesem Abschnitt gelten herstellerübergreifend. Der Abschnitt ist in drei Teile gegliedert. Zuerst betrachten wir die Baugruppen, aus denen eine SPS besteht. Danach folgt die zyklische Abarbeitung des Programms. Zum Schluss geht es um die dezentrale Peripherie. Mit diesem Überblick können Sie bei einer Störung, einer Erweiterung oder einem Angebotsvergleich besser einschätzen, an welcher Stelle der Steuerung Sie ansetzen müssen und welche Fragen Sie Lieferanten und Programmierern dazu stellen sollten.
Bei DEMIC: SPS- und HMI-Programmierung mit Siemens TIA Portal (S7-1200/1500, WinCC) und Beckhoff TwinCAT, für neue Anlagen und im Retrofit. Automatisierung von Maschinen und Anlagen
Aus welchen Baugruppen eine SPS besteht
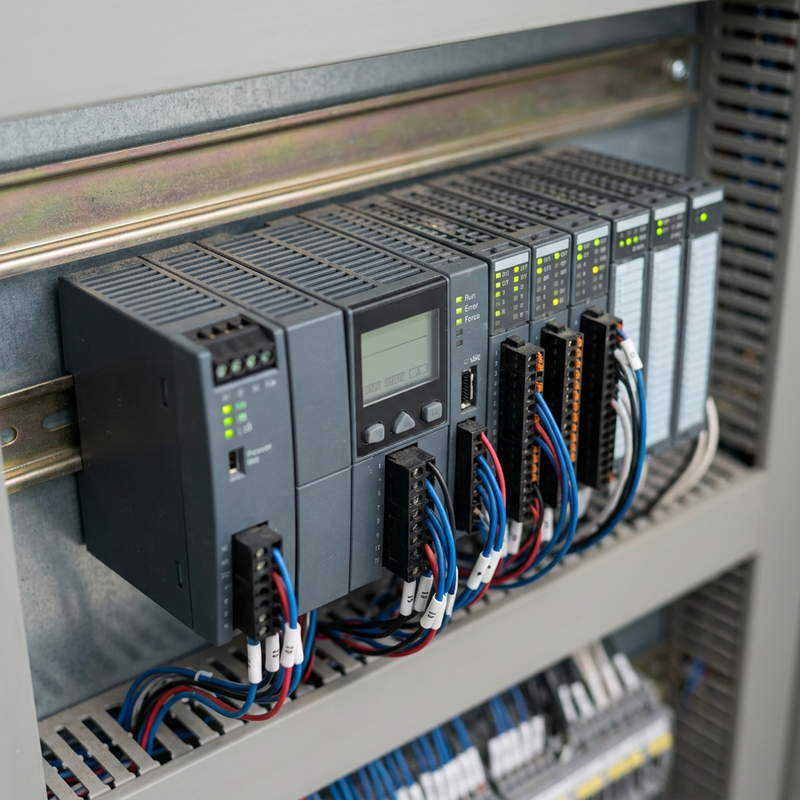
Beim SPS-Aufbau lassen sich fünf Baugruppen unterscheiden. Die Stromversorgung liefert typischerweise 24 V DC für Steuerung und Peripherie. Die CPU (Zentraleinheit) führt das Anwenderprogramm aus. Sie nutzt einen Programmspeicher für die Logik und einen Datenspeicher für Merker, Zählerstände und Zwischenwerte. Über E/A-Baugruppen gelangen Sensorsignale in die Steuerung, und Befehle gehen an die Aktoren hinaus. Die Signaldetails folgen in einem eigenen Abschnitt. Kommunikationsschnittstellen verbinden die SPS mit Bediengeräten, Feldbus und übergeordneten Systemen. Technologiemodule übernehmen Spezialaufgaben wie Zählen oder Wägen und entlasten dadurch die CPU. Bei den Bauformen unterscheidet man drei Varianten. Die modulare SPS besteht aus Baugruppen auf einem Träger und lässt sich flexibel erweitern. Die Kompakt-SPS fasst Netzteil, CPU und eine feste Anzahl Ein- und Ausgänge in einem Gehäuse zusammen, was für kleinere Maschinen praktisch ist. Die PC-basierte Steuerung, etwa von Beckhoff, läuft als Software auf einem Industrie-PC und nutzt Klemmen als Peripherie. Welche Variante und welche Baugruppen passen, hängt vom Prozess ab, also davon, wie schnell reagiert werden muss. Ebenso entscheiden Signalanzahl und Signalart, etwa viele Schaltsignale oder Wägesignale. Schließlich sollten Sie Erweiterungsbedarf und Reserven einplanen, damit spätere Ergänzungen nicht die ganze Steuerung infrage stellen.
Der SPS-Zyklus einfach erklärt

Eine SPS ist einfach erklärt ein robuster Industrierechner, der sein Programm zyklisch abarbeitet, immer wieder von vorn. Ein Durchlauf besteht aus vier Schritten: 1. Die CPU liest die Eingänge ein und legt sie als Momentaufnahme im Prozessabbild ab. 2. Sie arbeitet das Anwenderprogramm mit diesen Werten ab. 3. Sie schreibt die Ergebnisse auf die Ausgänge. 4. Sie erledigt Kommunikation und Diagnose. Danach beginnt der nächste Zyklus. Die Zykluszeit ist die Dauer eines Durchlaufs. Die Reaktionszeit reicht von der Signaländerung am Eingang bis zur Wirkung am Aktor. Sie ist meist länger als ein Zyklus, weil Eingangsfilter, Bus und Aktor ebenfalls Zeit brauchen. Zeitkritische Aufgaben wie Regleraufrufe brauchen einen festen Takt, den der schwankende Hauptzyklus nicht garantiert. Deshalb laufen sie in Weckalarmen bzw. zeitgesteuerten Tasks, die das Hauptprogramm in konstanten Abständen unterbrechen. Programmiert wird in KOP (Kontaktplan), FUP (Funktionsplan), AWL (Anweisungsliste, die ältere Sprache), strukturiertem Text oder Ablaufsprache. Die Logik aus dem vorigen Abschnitt setzen Sie so um: UND, ODER und NICHT bilden Sie in KOP und FUP direkt als Kontakte oder Funktionsbausteine ab. Die Schrittkette lässt sich in der Ablaufsprache nachbauen. Strukturierter Text eignet sich besonders für Berechnungen.
Dezentrale Steuerung über den Feldbus
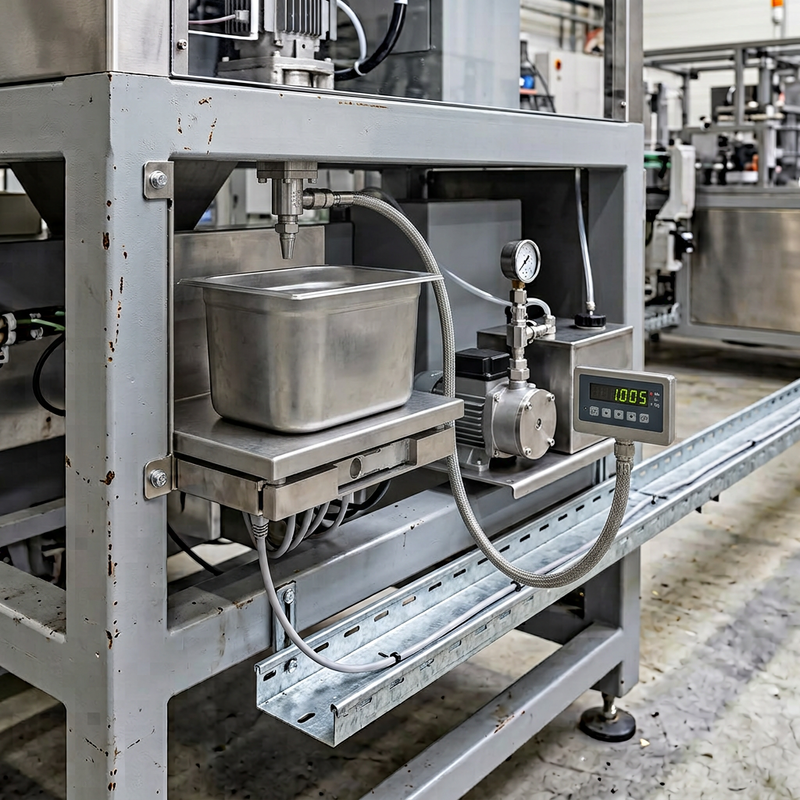
Bei einer zentralen Steuerung laufen alle Leitungen von Sensoren und Aktoren bis in den Schaltschrank zur CPU. Bei der dezentralen Steuerung sitzen die E/A-Stationen dagegen nah an der Maschine oder Dosierstation. Sie sind über einen Feldbus oder Industrial Ethernet mit der CPU verbunden. Statt vieler Einzelleitungen genügt dann eine Netzwerkleitung pro Station. Das spart Verdrahtung und verkürzt die Signalwege. Die Anlage lässt sich modular erweitern, weil eine zusätzliche Station einfach ins Netz kommt. Außerdem liefert jede Station eigene Diagnosedaten, sodass sich ein Kanalfehler oder Leitungsbruch gezielt eingrenzen lässt. Beachten müssen Sie die Abhängigkeit vom Netzwerk: Fällt die Verbindung aus, erhalten die Stationen keine Daten mehr. Deshalb gehören eine sorgfältige Topologieplanung und ein Diagnosekonzept zur Planung. Das Konzept legt fest, wer Störungen wie erkennt und in welchen Zustand die Ausgänge bei Verbindungsverlust gehen. Die Protokolle selbst erklärt der Abschnitt zu den Bussystemen. Abzugrenzen ist die verteilte Intelligenz. Dort rechnen eigenständige Geräte wie Dosiersteuerungen oder Wägeelektroniken selbst und tauschen nur Daten mit der übergeordneten SPS aus. Die dezentrale Peripherie erfasst und schaltet dagegen nur, die Logik bleibt in der zentralen CPU.
Ein- und Ausgänge, Sensoren und Aktoren in der Anlage
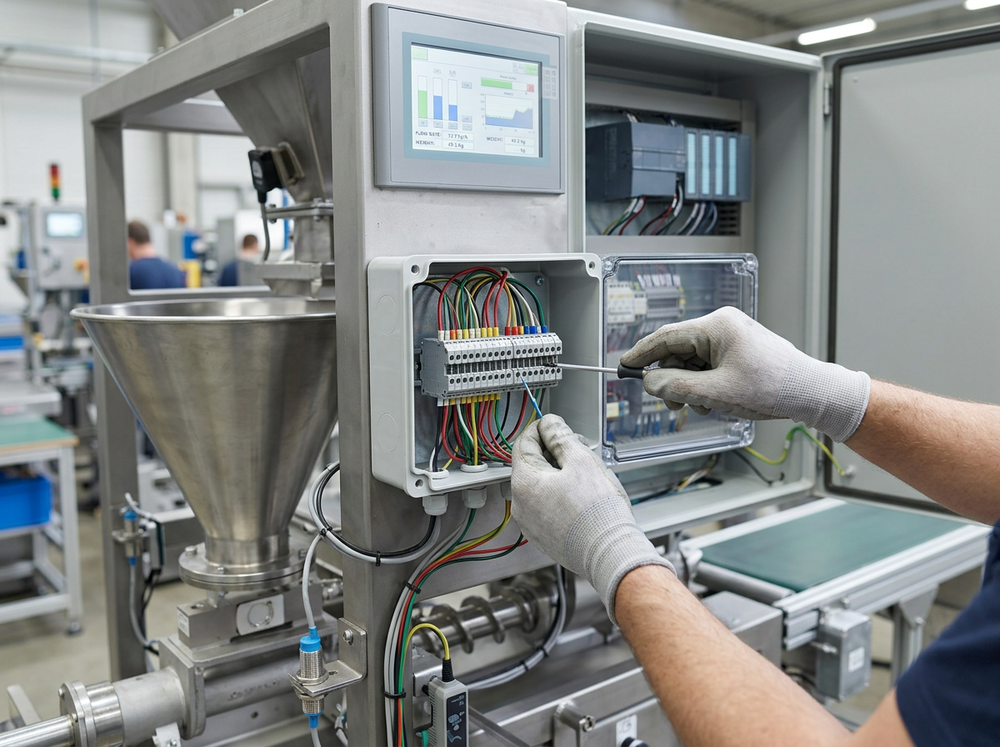
Auf der Feldebene zeigt sich das EVA-Prinzip als konkrete Signalkette: Ein Sensor erfasst einen Zustand oder Messwert und wandelt ihn in ein elektrisches Signal. Dieses gelangt über einen Eingang in die SPS, wo die Programmlogik es auswertet. Das Ergebnis verlässt die Steuerung über einen Ausgang, und der Aktor setzt es in eine physikalische Wirkung um. Sensoren und Aktoren bilden damit die Schnittstelle zwischen Steuerung und Prozess, denn die SPS erkennt und beeinflusst die Anlage ausschließlich über diese Signale. Wer die Kette versteht, kann Störungen systematisch vom Signal bis zur Wirkung zurückverfolgen. Wie zuverlässig sie arbeitet, hängt weniger von der Rechenleistung der CPU ab als von drei Punkten. Die passende Signalart stellt sicher, dass Information und Auflösung zur Aufgabe passen. Eine saubere Verdrahtung schützt Signale vor Störeinflüssen und Wackelkontakten. Eine durchdachte Diagnose macht Leitungsbruch, Kurzschluss oder Geräteausfall sichtbar, bevor daraus ein Anlagenstillstand wird. Im Folgenden betrachten wir zuerst die Signale an der SPS, also die digitalen und analogen Ein- und Ausgänge. Danach behandeln wir die Sensoren und anschließend die Aktoren in ihrer Rolle innerhalb der Anlage.
Bei DEMIC: Unsere Wägeelektronik DE-CONscale erfasst das Messsignal von bis zu vier DMS-Wägezellen und stellt die Gewichtswerte der Steuerung bereit. Zur Wägeelektronik DE-CONscale
Digitale und analoge Signale an der SPS
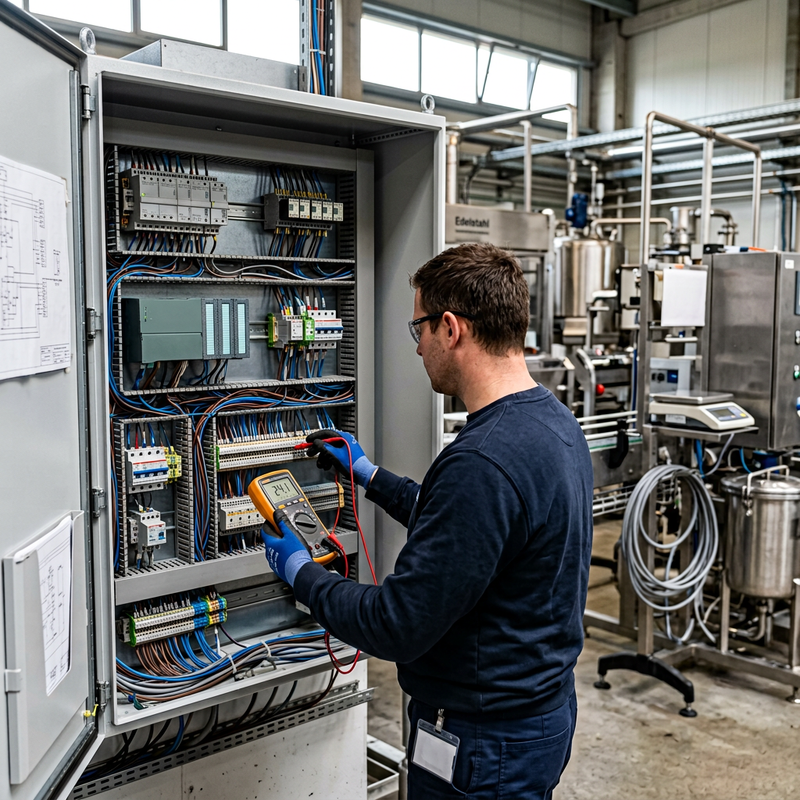
Bei digitalen und analogen Signalen an der SPS bestimmt die Art der Information, welche Baugruppe zum Einsatz kommt. Digitale Signale kennen nur zwei Zustände: 24 V entsprechen 1, 0 V entsprechen 0. Sie melden zum Beispiel Endschalter, Taster, Freigaben oder Laufmeldungen und laufen über digitale Eingangs- und Ausgangsbaugruppen. Analoge Signale bilden kontinuierliche Werte ab, meist als 4–20 mA oder 0–10 V, etwa für Füllstand, Druck oder einen Drehzahlsollwert. Sie benötigen Analogbaugruppen, die das Signal in einen Zahlenwert umwandeln. Dessen Auflösung hängt von der Baugruppe ab: Je feiner die Stufung, desto kleinere Änderungen sind erkennbar. Im Programm rechnen Sie den Rohwert per Skalierung in die technische Einheit um, etwa 4 mA als 0 bar und 20 mA als Messbereichsende. Beim Stromsignal ermöglicht der Live-Zero eine Überwachung: Der Nullpunkt liegt bei 4 mA, ein Wert um 0 mA deutet daher auf Drahtbruch hin und ist von einem echten Messwert zu unterscheiden. Außerdem ist ein Stromsignal über längere Leitungen störsicherer als ein Spannungssignal, weil Leitungswiderstand und eingekoppelte Störspannungen den Wert weniger verfälschen. Als Alternative zur Einzelverdrahtung gibt es die digitale Feldgerätekommunikation mit IO-Link. Dabei werden Messwerte, Parameter und Diagnosedaten über eine Standardleitung zu einem Master übertragen.
Sensoren: Zustände und Messwerte erfassen
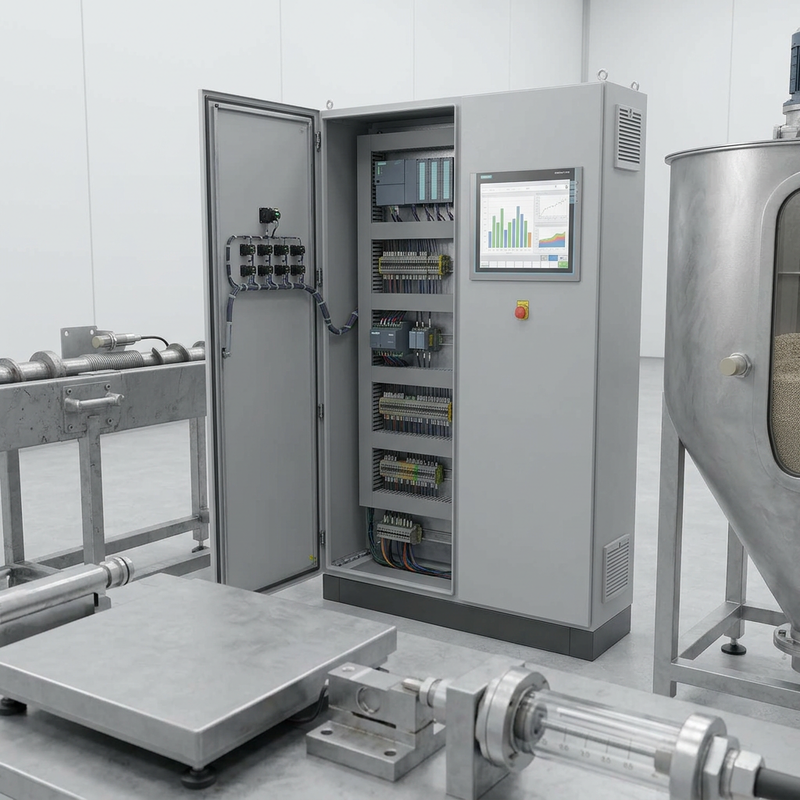
Je nach Aufgabe unterscheidet man in Dosier- und Wägeanlagen zwei Gruppen von Sensoren. Binäre Sensoren liefern nur „erkannt“ oder „nicht erkannt“. Dazu zählen induktive Näherungsschalter, die Metall erfassen, etwa die Endlage einer Klappe. Kapazitive Näherungsschalter erkennen dagegen auch Schüttgut oder Flüssigkeiten durch eine nichtmetallische Behälterwand hindurch. Füllstandsmelder an Vorratsbehältern arbeiten ebenfalls binär und melden „voll“ oder „leer“. Messende Sensoren geben einen kontinuierlichen Wert aus, zum Beispiel Drehzahlgeber am Antrieb sowie Druck- und Temperatursensoren. Auch die DMS-Wägezelle gehört zu dieser Gruppe. Ihre Auswertung beschreibt der Abschnitt „DMS-Wägezelle und Wägeelektronik als Istwertgeber“. Für den zuverlässigen Betrieb zählt zuerst der Montageort: Der Sensor muss den Zielbereich sicher erfassen, darf aber nicht im Materialstrom oder in Staubnestern sitzen. Bei der Justage legen Sie den Schaltabstand fest, bei messenden Typen den Messbereich. Zur Diagnose gehört es, Schaltzustände am Eingang zu prüfen und Messwerte auf Plausibilität zu beurteilen. Typische Fehlerbilder sind Verschmutzung durch Staub oder Anhaftungen, die einen Sensor dauerhaft „belegt“ erscheinen lässt, Drahtbruch durch bewegte oder gequetschte Leitungen und falsch eingestellte Schaltabstände, etwa nach Wartungsarbeiten oder einem Materialwechsel. Hilfreich ist es, für jeden Sensor festzuhalten, wo er sitzt, welche Einstellung gilt und welches Signal im Normalbetrieb zu erwarten ist.
Aktoren: Befehle in Bewegung umsetzen
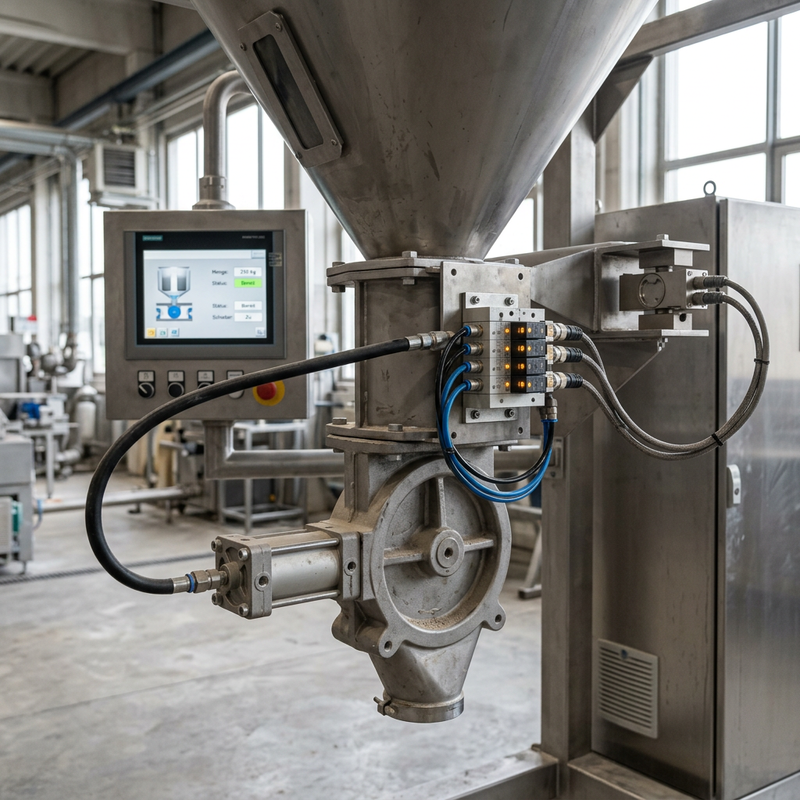
In Dosier- und Wägeanlagen sind es die Aktoren, die SPS-Befehle tatsächlich ausführen. Typisch sind Elektromotoren mit Frequenzumrichter, Vibrationsantriebe mit eigener Ansteuerelektronik, Magnetventile, Pneumatikzylinder sowie Schieber und Klappen. Welche Rolle Antriebe im Regelkreis spielen, zeigt der Abschnitt zur gravimetrischen Dosierung. Hier geht es um das Ausführen und Rückmelden, denn ein Befehl allein beweist noch keine Bewegung. Deshalb melden Aktoren ihren Zustand zurück: Die Laufmeldung bestätigt, dass ein Antrieb tatsächlich dreht oder schwingt. Die Endlagenmeldung zeigt, dass ein Zylinder, Schieber oder eine Klappe ihre Position erreicht hat. Die SPS vergleicht Befehl und Rückmeldung innerhalb einer Überwachungszeit. Bleibt die Meldung aus, weil eine Klappe klemmt, Druckluft fehlt oder der Umrichter ausgelöst hat, erzeugt sie eine Störmeldung mit eindeutigem Text für das Bedienpersonal. Ebenso wichtig ist die Fehlerreaktion. Fällt ein Aktor aus, soll die Anlage in einen definierten Zustand übergehen: kontrolliert stoppen, Zufuhren sperren und Ventile in die vorgesehene Ruhestellung bringen, statt unkontrolliert weiterzulaufen. Erst das Zusammenspiel von Sensor, Aktor und SPS-Logik ergibt eine funktionierende Steuerung.
HMI: Bedienen und Beobachten
Eine Anlage kann technisch einwandfrei laufen und trotzdem schwer beherrschbar sein, wenn Menschen nicht erkennen, was in ihr gerade passiert. Hier setzt das HMI an, die Schnittstelle zwischen Mensch und Anlage. Sein Grundprinzip lässt sich in einem Satz fassen: bedienen und beobachten. Das Personal gibt der Anlage Anweisungen und sieht zugleich, wie sie darauf reagiert. Sensoren und Aktoren stellen die Verbindung zum Prozess her, das HMI macht den Zustand dieses Prozesses für Menschen verständlich. Für Techniker, Instandhaltung und Projektverantwortliche ist das mehr als eine Komfortfrage. Ob eine Dosieranlage im Schichtbetrieb sicher gefahren wird, ob Abweichungen schnell verstanden werden und ob die Anlage nach einer Störung zügig wieder anläuft, hängt wesentlich davon ab, wie klar diese Schnittstelle gestaltet ist. Auch bei Ausschreibungen und Umbauten lohnt sich daher ein genauer Blick darauf, wer die Anlage später bedienen soll und welche Informationen er dafür braucht. Die folgenden Unterabschnitte behandeln zunächst die Funktionen und Bauformen von Bediengeräten. Anschließend grenzen wir das HMI gegenüber der SPS und dem Prozessleitsystem ab, damit die Begriffe im Projektalltag nicht durcheinandergeraten.
Bei DEMIC: Eigene Bediengeräte DE-COP 7 single, DE-COP 7 multi und DE-COP15 für die Bedienung von Dosier- und Wägeanlagen. Zu den Bediengeräten
Funktionen und Bauformen von HMI-Bediengeräten

Welche Funktionen ein HMI-Bediengerät im Alltag übernimmt, zeigt sich an den typischen Aufgaben im Betrieb. Über Prozessbilder mit Anlagenübersicht erfasst das Personal den Zustand von Behältern, Antrieben und Dosierstellen auf einen Blick. Sollwerte und Rezepturen werden hier eingegeben, verwaltet und bei einem Produktwechsel geladen. Mit der Umschaltung zwischen Hand und Automatik kann die Instandhaltung einzelne Aggregate gezielt testen. Das Alarm- und Meldesystem zeigt Störungen an und verlangt eine Quittierung, damit keine Meldung unbemerkt bleibt. Trendkurven, etwa zur Dosierleistung, machen Verläufe und schleichende Abweichungen sichtbar. Eine Benutzerverwaltung mit Zugriffsrechten stellt sicher, dass nur berechtigte Personen Parameter ändern. Bei den Bauformen ist das Panel am Schaltschrank die verbreitetste Lösung. Ein Industrie-PC bietet mehr Rechenleistung und Speicher für umfangreiche Visualisierungen. Eine webbasierte Visualisierung stellt die Oberfläche im Browser bereit, sodass mehrere Arbeitsplätze darauf zugreifen können. Als Praxisbeispiel für eine Visualisierungssoftware dient WinCC von Siemens. Für die Gestaltung gilt eine klare Bildhierarchie von der Übersicht bis zum Detail. Meldetexte sollten verständlich sein und Ursache und mögliche Maßnahme nennen. Die Bedienung muss zu Produktion und Instandhaltung passen: Die Produktion braucht schnelle, einfache Eingriffe, die Instandhaltung dagegen Diagnosetiefe.
SPS, HMI und Prozessleitsystem sauber unterscheiden
Der Unterschied zwischen SPS, HMI und Prozessleitsystem liegt in Aufgabe und Ebene. Nach Aufgabe, Ebene, Echtzeitbezug und Beispiel geordnet sieht das so aus: Die SPS führt Steuerungs- und Regelungslogik aus. Sie arbeitet auf der Steuerungsebene mit hartem Echtzeitbezug, etwa als Dosiersteuerung an der Schnecke. Das HMI zeigt an und nimmt Eingaben entgegen, steuert aber selbst nichts. Es sitzt zwischen Steuerungs- und Leitebene und braucht keine garantierte Reaktionszeit, ein Beispiel ist das Panel am Schaltschrank. Das Prozessleitsystem führt mehrere Teilanlagen übergreifend, mit Datenhaltung und übergeordneter Rezeptverwaltung. Es arbeitet auf der Leitebene mit weichem Zeitbezug, etwa bei der Chargenführung mehrerer Linien. In der Automatisierungspyramide steigen Messwerte und Meldungen vom Feld über die Steuerung in die Leitebene auf. Sollwerte und Rezeptparameter laufen in die Gegenrichtung. Daraus folgt eine wichtige Planungsregel: Die Anlage muss bei einem HMI-Ausfall sicher weiterlaufen oder definiert reagieren. Die Logik liegt in der SPS, deshalb darf ein ausgefallenes Bediengerät weder Antriebe unkontrolliert halten noch laufende Chargen verfälschen. Prüfen Sie daher, welches Verhalten Anlage und Prozess in diesem Fall verlangen, und legen Sie es vorab fest.
Bussysteme und industrielle Kommunikation
Eine Steuerung arbeitet in der Praxis selten allein. Sie tauscht Daten mit dezentraler Peripherie, Antrieben, Wägeelektronik, Bediengeräten und übergeordneten Systemen aus. Die Wahl des Kommunikationswegs ist deshalb eine Weichenstellung, die weit über die Verkabelung hinausreicht. Sie bestimmt, wie einfach sich neue Geräte per Integration einbinden lassen und ob sich bei einer Störung per Diagnose schnell erkennen lässt, welcher Teilnehmer betroffen ist. Sie entscheidet auch über die Erweiterbarkeit der Anlage. Ein Kommunikationsweg, der heute gerade ausreicht, wird bei der nächsten Ergänzung schnell zum Engpass. Eine durchdachte industrielle Kommunikation spart dagegen über die gesamte Nutzungsdauer der Anlage Aufwand. Der Abschnitt ordnet das Thema in drei Schritten. Zuerst betrachten wir die Feldebene, auf der Steuerung und Geräte ihre Daten austauschen, und stellen die gängigen Feldbusse und Ethernet-Systeme einander gegenüber. Danach klären wir den Unterschied zwischen Schnittstelle und Protokoll. Beide Begriffe werden im Projektalltag oft vermischt, beschreiben aber Verschiedenes. Zuletzt geht es um die Datenanbindung nach oben, also darum, wie Mess-, Status- und Rezeptdaten die Steuerungsebene verlassen und in übergeordnete Systeme gelangen.
Bei DEMIC: Der DE-CONverter PLC verbindet klassische Feldbusse und ältere Steuerungen mit Ethernet-basierten Systemen, auch beim Retrofit. Zum DE-CONverter PLC
Feldbus und Industrial Ethernet im Vergleich
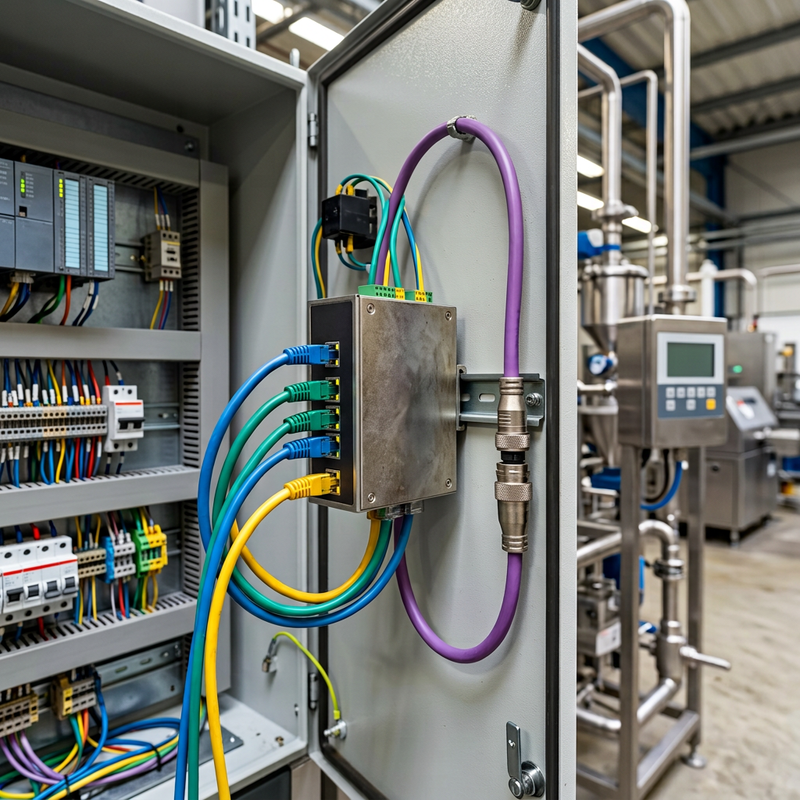
Als klassischer Feldbus gilt PROFIBUS DP: seriell, robust und in Bestandsanlagen weiterhin häufig anzutreffen. Die Geräte werden über eine GSD-Datei beschrieben. Die Ethernet-basierte Weiterentwicklung PROFINET ist vor allem in Siemens-Umgebungen verbreitet. Sie bietet Echtzeitkommunikation und eine umfangreiche Diagnose bis auf Geräte- und Kanalebene. EtherNet/IP begegnet Ihnen überwiegend in Anlagen mit Steuerungen von Rockwell Automation, die Geräte werden über EDS-Dateien eingebunden. Modbus TCP ist einfach aufgebaut und sehr weit verbreitet. Es überträgt Registerwerte ohne Echtzeitgarantie und meist ohne Gerätebeschreibungsdatei, deshalb ist die Registerliste des Herstellers wichtig. EtherCAT, etwa bei Beckhoff, reicht Telegramme im Durchlauf von Teilnehmer zu Teilnehmer weiter und eignet sich für schnelle Zyklen. Die Geräte werden über ESI-Dateien eingebunden. Bei der Einbindung von Wäge- und Dosiergeräten in ein vorhandenes Netz klären Sie vier Fragen. Welches Protokoll unterstützt das Gerät, und ist es ab Werk oder nur per Optionskarte oder Gateway verfügbar? Liegt die passende Gerätebeschreibung für Ihre Steuerung vor? Wie groß ist der Datenumfang, also Gewicht, Status, Sollwerte und Parameter? Welche Diagnose steht Ihnen im Störungsfall zur Verfügung?
Schnittstelle ist nicht gleich Protokoll
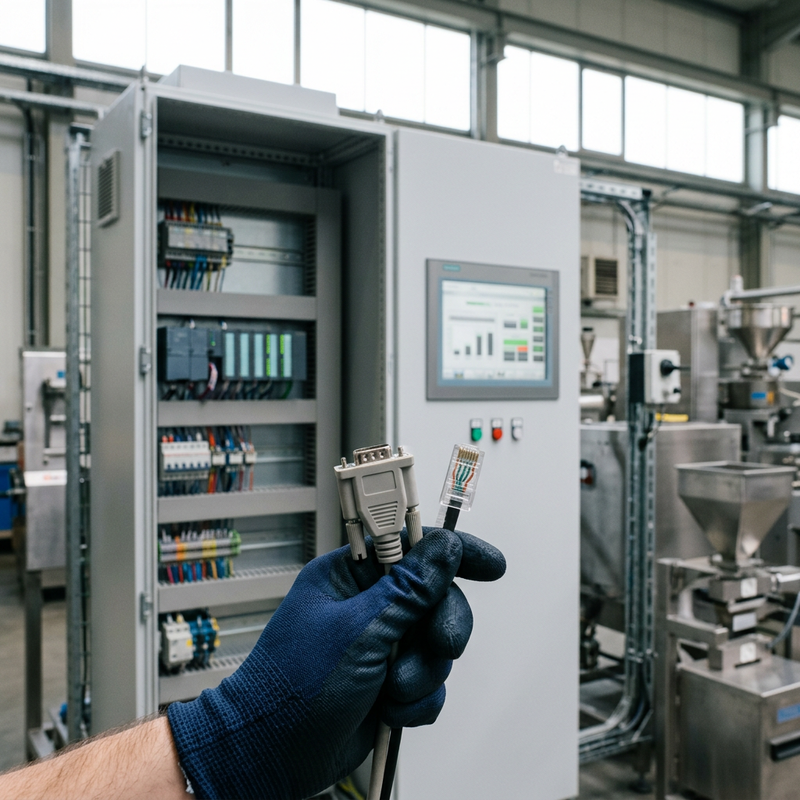
Ein häufiger Denkfehler im Projektalltag lautet: Passt die Buchse, passt auch die Kommunikation. Der Unterschied zwischen Schnittstelle und Protokoll zeigt, warum das nicht stimmt. Die Schnittstelle ist die physikalische Verbindung, etwa RS-485, RS-232 oder Ethernet. Dazu gehören Steckverbinder, Leitung und elektrische Signalpegel. Das Protokoll regelt dagegen, wie die Daten über diese Verbindung übertragen werden: wer wann sendet, wie Telegramme aufgebaut sind und wie Übertragungsfehler erkannt werden. Auf RS-485 laufen zum Beispiel PROFIBUS DP und Modbus RTU, auf Ethernet PROFINET und Modbus TCP. Zwei Geräte mit identischer Buchse können sich daher trotzdem nicht verständigen.
Für Einkauf und Projektierung folgt daraus: Klären Sie beim Gerätekauf immer Schnittstelle und Protokoll. Weichen beide Seiten voneinander ab, planen Sie ein Gateway ein, das zwischen den Protokollen übersetzt. Diese vier Fragen an den Lieferanten schaffen Klarheit: 1. Welche physikalische Schnittstelle hat das Gerät? 2. Welches Protokoll läuft darauf, in welcher Variante und Version? 3. Arbeitet das Gerät als Master oder Slave beziehungsweise als Client oder Server? 4. Welche Gegenstelle, etwa SPS oder HMI, wird angebunden, und spricht sie dasselbe Protokoll?
OPC UA, Datenanbindung und Cybersicherheit
Für die vertikale Datenanbindung nach oben hat sich OPC UA als herstellerunabhängiger Standard etabliert. Er überträgt Werte nicht als nackte Register, sondern mit Namen, Einheit und Struktur, also semantisch. So verstehen Steuerung, Leitsystem, MES (Manufacturing Execution System, Ebene der Produktionssteuerung) und IT dieselben Daten, ohne dass jeder Wert einzeln abgesprochen werden muss. Typischerweise fließen Verbräuche, Dosiermengen und Störungen nach oben. Für die zeitkritische Feldkommunikation ist OPC UA dagegen in der Regel nicht gedacht. Sie bleibt Aufgabe der Feldbusse und des Industrial Ethernet. Sobald eine Steuerung mit übergeordneten Netzen verbunden ist, gehört Cybersicherheit fest zur Planung. Vier Grundhinweise helfen beim Einstieg. Trennen Sie das Anlagennetz per Netzsegmentierung vom Büronetz und geben Sie nur die Verbindungen frei, die wirklich nötig sind. Vergeben Sie Zugriffsrechte nach Rollen, damit nur berechtigte Personen Parameter ändern oder Programme laden können. Legen Sie eine Update-Strategie fest, die klärt, wer Aktualisierungen prüft, wann sie eingespielt werden und wie die Anlage währenddessen geschützt bleibt. Richten Sie außerdem einen gesicherten Fernzugriff ein, statt Wartungszugänge offen zu lassen. Diese Hinweise ersetzen kein Sicherheitskonzept, das auf Ihre Anlage zugeschnitten ist und am besten gemeinsam mit der IT-Abteilung erarbeitet wird.
Regelkreis in der Praxis: gravimetrische Dosierung
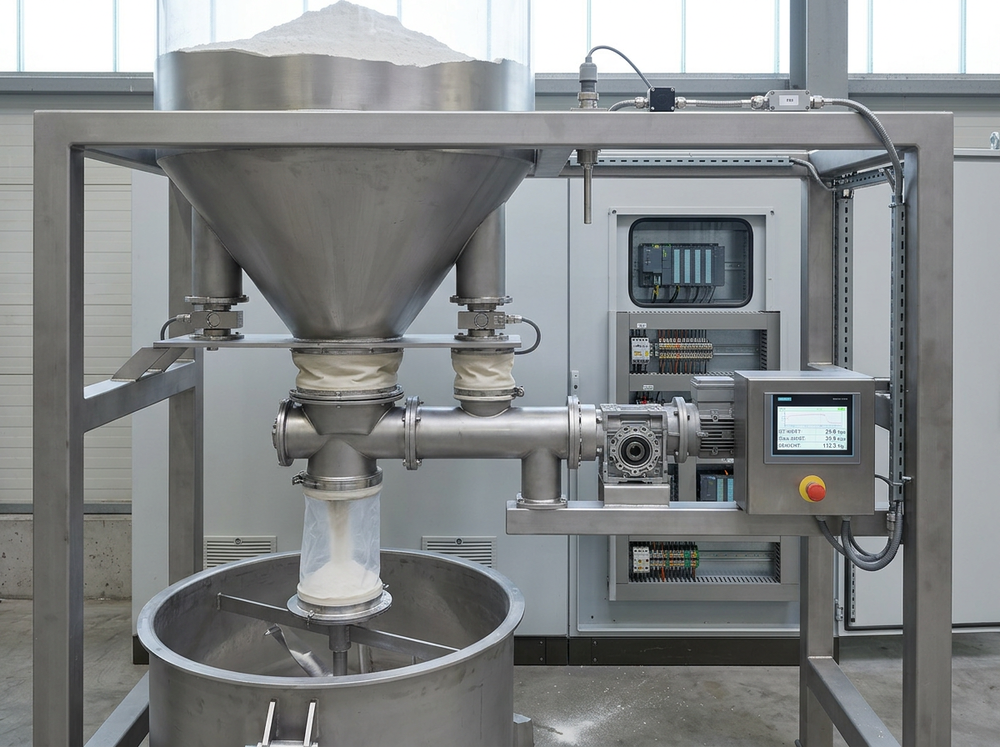
Wie sich die Theorie in der Praxis auswirkt, zeigt der Regelkreis bei der Dosierung besonders deutlich. Die volumetrische Dosierung arbeitet gesteuert: Die Anlage fördert ein bestimmtes Volumen pro Umdrehung oder pro Zeit. Ob dabei die gewünschte Masse ankommt, erfährt sie nicht. Schwankt die Schüttdichte oder verändert sich das Füllverhalten, bleibt das unbemerkt. Die gravimetrische Dosierung schließt dagegen den Kreis über eine Gewichtsmessung. Als Sollwert dient die gewünschte Dosierleistung, den Istwert liefern Wägezelle und Wägeelektronik. Weicht er ab, passt der Regler die Drehzahl der Dosierschnecke an, beim Vibrationsförderer die Schwingweite. Gravimetrisch heißt allerdings nicht automatisch hochgenau. Das Ergebnis hängt von Material, Mechanik und einer sauberen Abstimmung des Reglers ab, die Wägetechnik allein ersetzt diese Punkte nicht. Außerdem unterscheidet man die kontinuierliche Dosierung von der Chargendosierung im Batch-Betrieb, bei der je Durchgang eine Sollmenge erreicht wird. Dieser Abschnitt behandelt die kontinuierliche Differentialdosierwaage. Sie ermittelt die Dosierleistung aus der Gewichtsabnahme des Dosierers samt Vorratsbehälter über die Zeit. Dieses Zusammenspiel aus Mechanik, Wägetechnik und Regelung kennt DEMIC aus der Projektpraxis.
Bei DEMIC: Die Steuerungen DE-CONscrew und DE-CONvibra regeln Differentialdosierwaagen mit Dosierschnecke bzw. Vibrationsförderer. Zu den Reglern
Sollwert, Istwert und Regler: die Größen im Dosierregelkreis
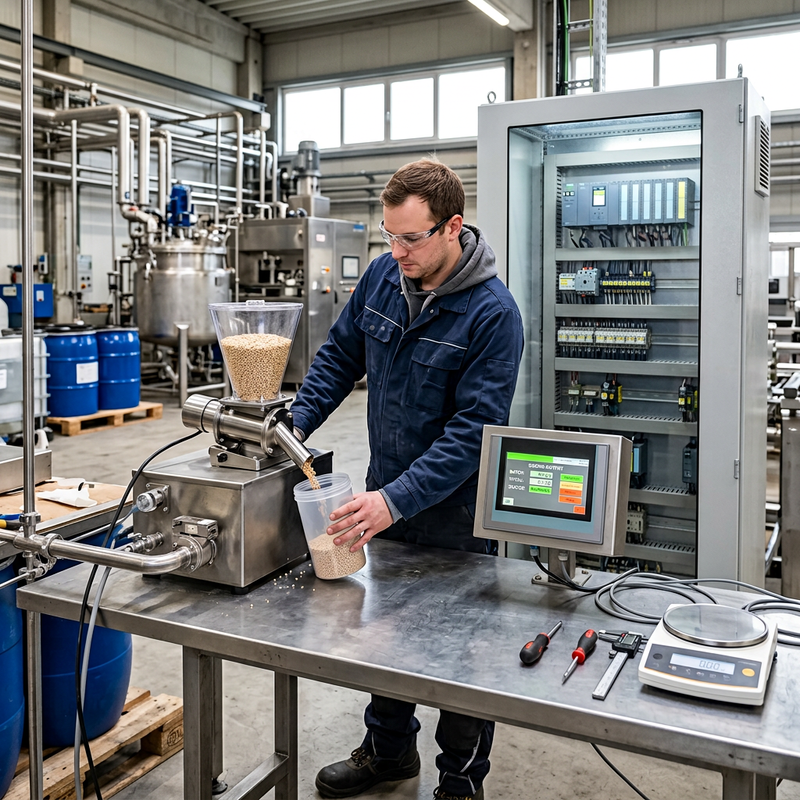
Damit Sollwert, Istwert und Regler greifbar werden, ordnen wir sie dem Dosierer zu. Der Sollwert ist die gewünschte Dosierleistung, zum Beispiel in kg/h. Den Istwert misst die Anlage nicht direkt. Beim Loss-in-Weight-Prinzip wird er aus dem Gewichtsverlauf über die Zeit berechnet. Die Regelabweichung ist die Differenz aus beiden Größen. Daraus bildet der Regler, häufig ein PI-Regler, die Stellgröße. Der P-Anteil reagiert unmittelbar auf die Abweichung, der I-Anteil gleicht eine bleibende Restabweichung aus. Dem Regler stehen Störgrößen entgegen. Dazu zählen eine schwankende Schüttdichte, Brückenbildung im Vorratsbehälter und Nachfüllvorgänge. Besonders das Nachfüllen ist heikel: Solange Material in den Behälter fällt, steigt das Gewicht, und die Gewichtsabnahme lässt sich nicht mehr auswerten. Die Regelung schaltet deshalb vorübergehend auf gesteuerten Betrieb um und hält die Stellgröße auf dem zuletzt gültigen Wert. Erst wenn sich die Waage nach dem Nachfüllen beruhigt hat, regelt sie wieder auf Basis des Istwerts. Wo der Regler sitzt, ist je nach Anlage verschieden. Er kann in der Dosiersteuerung laufen, in einer Wägeelektronik mit Reglerfunktion oder in der SPS. Klären Sie das früh, denn davon hängt ab, welche Daten zwischen den Geräten ausgetauscht werden müssen.
DMS-Wägezelle und Wägeelektronik als Istwertgeber
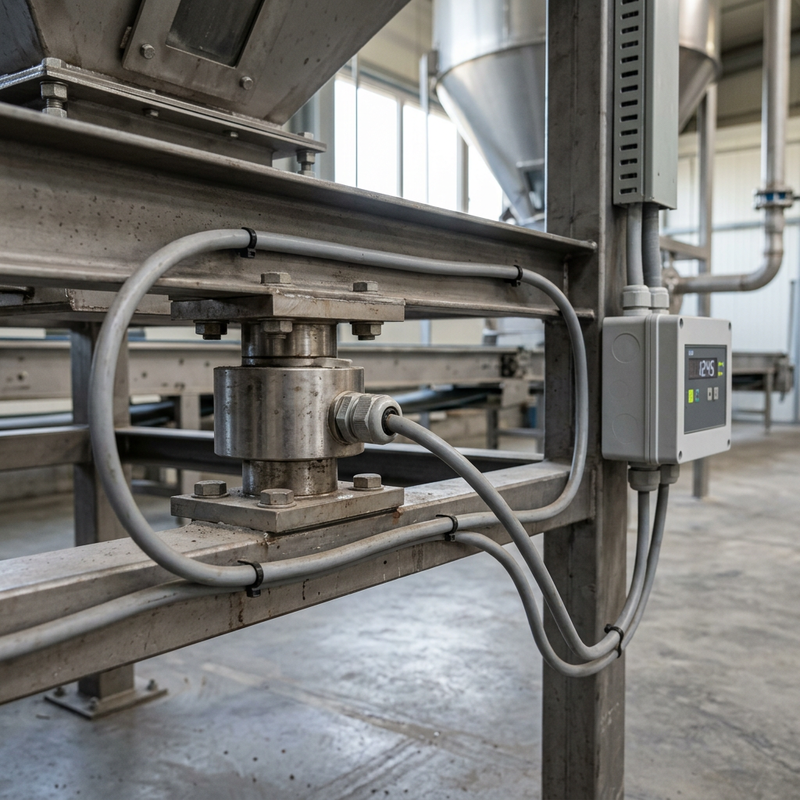
Als Istwertgeber liefert die Messkette aus DMS-Wägezelle und Wägeelektronik der Steuerung das Gewicht, auf dem alles Weitere aufbaut. Die Wägezelle trägt Dehnungsmessstreifen (DMS), die sich unter Last minimal verformen und dabei ihren elektrischen Widerstand ändern. So wandelt sie die Gewichtskraft in ein sehr kleines elektrisches Signal um. Dieses Signal bereitet der DMS-Messverstärker auf, im Wägebereich meist als Wägeelektronik ausgeführt. Er verstärkt es, filtert Störanteile, digitalisiert es und stellt das Gewicht per Analogsignal oder über einen Bus bereit. Wichtig ist die Begriffsklarheit: Der Messverstärker liefert den Messwert, ein Dosierregler dagegen regelt. Beides kann im selben Gerät stecken, ist aber nicht dasselbe. Im Betrieb entscheiden Details über die Qualität des Messwerts. Eine saubere mechanische Entkopplung sorgt dafür, dass nur die Gewichtskraft auf die Zelle wirkt und nicht Rohrleitungen, Schläuche oder Kabel Nebenkräfte einleiten. Vibrationen von Antrieben oder Nachbaranlagen überlagern das Signal. Die Filterauslegung bleibt deshalb immer ein Kompromiss zwischen ruhigem Wert und schneller Reaktion. Mit der Tarierung blenden Sie das Leergewicht aus. Mit der Justage ordnen Sie das Signal über ein bekanntes Gewicht dem tatsächlichen Gewicht zu. Wer Wägezelle und Wägeelektronik als Einheit plant, vermeidet später die Fehlersuche an der falschen Stelle.
Stellglied: Drehzahl der Dosierschnecke und Schwingweite
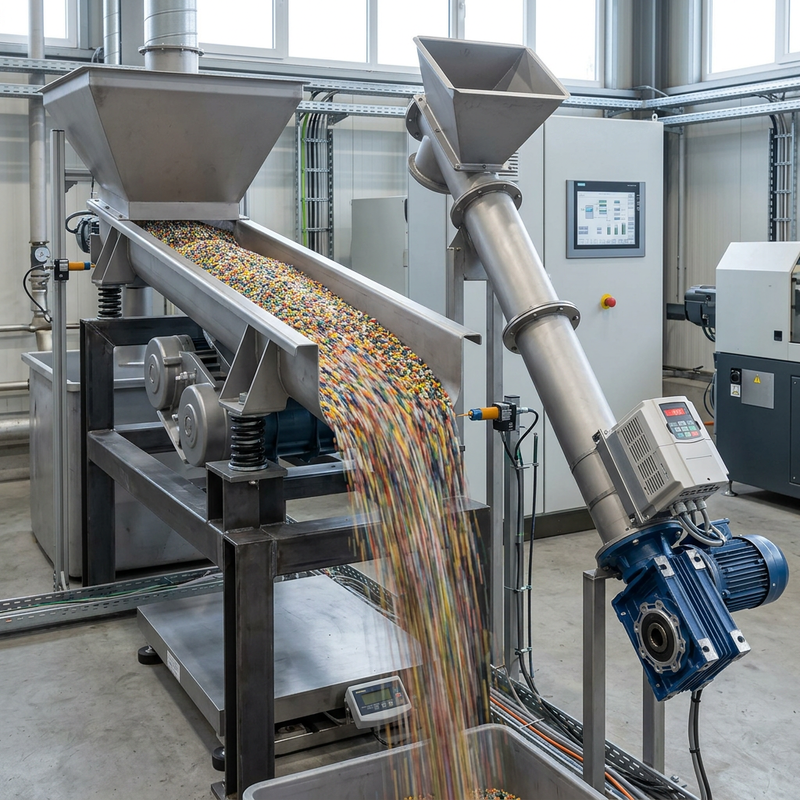
Das Stellglied setzt den Reglerausgang in eine mechanische Wirkung um. Bei der Regelung der Drehzahl der Dosierschnecke gibt der Regler seinen Wert als Drehzahlsollwert an einen Frequenzumrichter oder Antriebsregler weiter. Beim Vibrationsförderer verändert er stattdessen die Schwingweite, also die Amplitude der Förderrinne. Jedes Stellglied hat einen Stellbereich. Nach unten setzen Mindestdrehzahl, Motorkühlung oder Anlaufverhalten Grenzen, nach oben Motor, Getriebe, Schneckengeometrie oder die maximale Amplitude. Zwischen Stellbefehl und Austrag vergeht außerdem eine Totzeit: Der Antrieb folgt seiner Rampe, und das Material muss erst bis zum Auslauf gelangen. Ein Regler, der diese Verzögerung ignoriert, neigt zum Aufschwingen. Erreicht die Stellgröße ihre Grenze, greift die Stellgrößenbegrenzung. Die Sollleistung wird dann nicht mehr erreicht, und ohne Gegenmaßnahme läuft der I-Anteil weg und führt später zu Überschwingen. Meist steckt dahinter ein mechanisches Problem, etwa eine ungeeignete Schnecke oder Brückenbildung im Behälter. Deshalb stimmt man bei der Inbetriebnahme Reglerparameter und Mechanik gemeinsam ab. Schneckengröße, Rampen und Reglerverstärkung beeinflussen sich gegenseitig, und scharf eingestellte Parameter überdecken Mechanikfehler nur. Wir integrieren solche Dosier- und Wägetechnik in neue und bestehende SPS-Umgebungen.
Retrofit: alte Steuerungen modernisieren
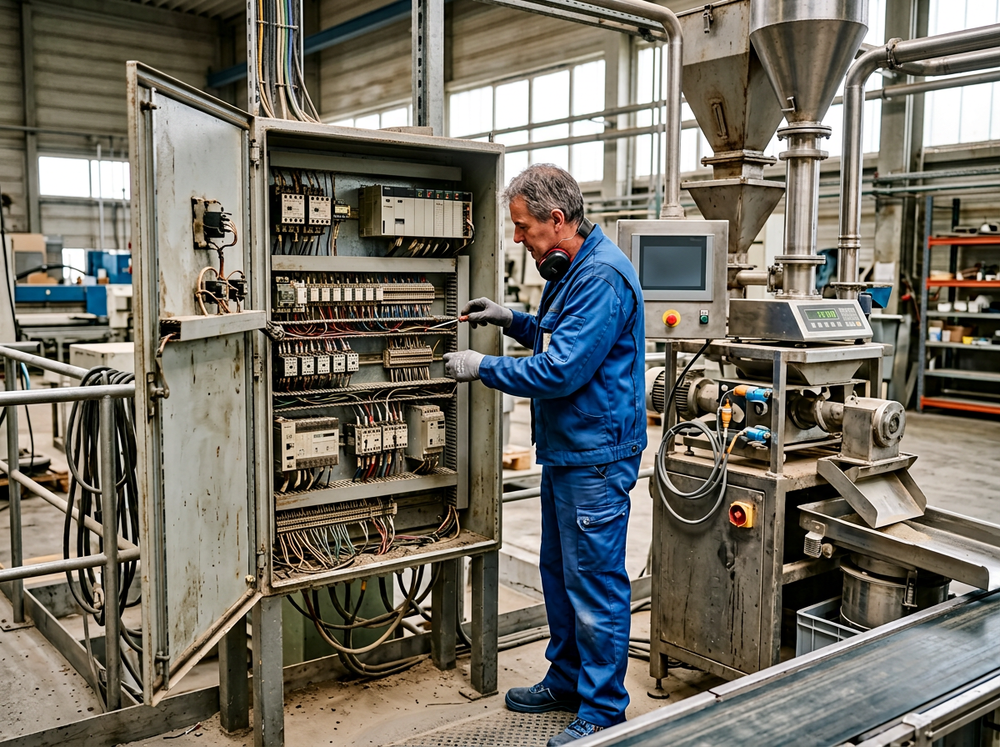
Viele Anlagen laufen mechanisch zuverlässig, doch ihre Steuerung stammt aus einer anderen Technikgeneration. Ersatzteile werden knapp, Programmierwissen geht verloren, und neue Anforderungen lassen sich kaum noch umsetzen. Für Instandhaltung, Projektleitung und Einkauf stellt sich dann die Frage, ob gleich eine Neuanlage nötig ist. Oft genügt ein Retrofit: Steuerung, Bedienung und Kommunikation werden gezielt erneuert, während sinnvoll nutzbare Anlagenteile wie Mechanik, Antriebe oder geeignete Sensorik weiterlaufen. Wer ein Retrofit der Steuerung plant, sollte jedoch wissen: Es ist kein einfacher Teiletausch. Eine neue CPU an der Stelle der alten löst weder die Übernahme der Programmlogik noch die Fragen zu Verdrahtung, Bedienkonzept und Netzwerk. Diese Punkte hängen voneinander ab und gehören in eine gemeinsame Betrachtung. Die folgenden Abschnitte gehen darauf der Reihe nach ein. Zuerst betrachten wir typische Auslöser, die eine Modernisierung nahelegen. Danach zeigt ein Migrationsbeispiel den Schritt von der S7-300 auf die S7-1200 oder S7-1500. Zum Schluss beschreiben wir das Vorgehen, mit dem sich Risiken begrenzen und Entscheidungen belastbar vorbereiten lassen.
Wann sich die Modernisierung einer Steuerung lohnt
Ob Sie eine Steuerung modernisieren sollten, lässt sich an konkreten Kriterien festmachen. Hinweise sind eine abgekündigte Steuerungsgeneration, eine schwierige Ersatzteilversorgung, eine fehlende Programmdokumentation oder verlorenes Know-how, veraltete Bedienpanels und eine fehlende Netzwerkanbindung. Hinzu kommen neue Anforderungen an Daten, Rezepturen oder Dosierfunktionen, die der Bestand nicht abbildet, sowie häufige Störungen. Ein einzelnes Kriterium ist noch kein Grund zum Handeln. Treffen mehrere gleichzeitig zu, spricht das deutlich für eine Modernisierung. Für die Bewertung stellen Sie das Stillstands- und Ausfallrisiko dem Modernisierungsaufwand gegenüber. Fragen Sie dabei, was ein Ausfall für Produktion und Lieferfähigkeit bedeutet und wie lange sich der Bestand noch zuverlässig betreiben lässt. Bewerten Sie außerdem die Verfügbarkeit von Komponenten und Support. Prüfen Sie auch, wie gut sich die Steuerung später erweitern lässt, etwa um zusätzliche Dosierstellen oder um die Anbindung an übergeordnete Systeme. Sind einzelne Komponenten nicht mehr verfügbar, sollten Sie zunächst technische Alternativen prüfen, zum Beispiel kompatible Baugruppen, Gateways oder den gezielten Austausch einzelner Teile. Erst danach lohnt sich die Entscheidung für den Umbau der gesamten Steuerung. Eine strukturierte Bestandsaufnahme zeigt, was weiterverwendet werden kann und wo der Handlungsbedarf tatsächlich liegt.
Von S7-300 auf S7-1200/1500: was bleibt, was ersetzt wird
Bei der Migration von der S7-300 auf die S7-1500 oder S7-1200 stellt sich für jede Komponente die Frage, ob sie bleibt oder ersetzt wird. Das Programm übernehmen Sie meist nicht per reiner Konvertierung, sondern mit Überarbeitung im TIA Portal. Eine automatische Konvertierung überträgt zwar die Logik, aber kein sauberes Konzept. Die neuen Steuerungen arbeiten mit anderen Strukturen, erweiterten Datentypen und einem anderen Bausteinkonzept, das Wartbarkeit und Wiederverwendung deutlich verbessert. In der Kommunikation steht der Umstieg von PROFIBUS auf PROFINET an. Vorhandene PROFIBUS-Teilnehmer lassen sich bei Bedarf über einen Koppler weiterbetreiben. Typisch weiterverwendbar sind Sensoren, Aktoren, Antriebe, Verdrahtung, Wägezellen und Mechanik, sofern sie technisch in Ordnung sind. Typisch erneuert werden CPU, E/A- und Kommunikationsbaugruppen sowie das Bediengerät. Entscheiden Sie je Komponente anhand weniger Kriterien: Zustand und Verschleiß, Verfügbarkeit von Ersatzteilen und Support, Passung der Schnittstelle (Signalart, Pegel, Protokoll), künftige Anforderungen wie Datenanbindung oder Erweiterung sowie das Verhältnis von Austauschaufwand zu Stillstandsrisiko. Eine Wägezelle mit stabilem Messverhalten bleibt, eine Baugruppe ohne Nachfolger wird ersetzt. Das Vorgehen lässt sich sinngemäß auf andere Steuerungswelten übertragen.
Retrofit ist mehr als Teiletausch: Vorgehen in der Praxis
Das Vorgehen beim Retrofit gliedert sich in der Praxis meist in acht Schritte: 1. Die Bestandsaufnahme erfasst Hardware, Programm, Schnittstellen und Dokumentation. 2. Die Anforderungsklärung legt fest, was die Anlage künftig leisten soll und was unverändert bleibt. 3. Das Konzept bestimmt, welche Teile weiterverwendet und welche neu beschafft werden. 4. Elektrokonstruktion und Pläne werden angepasst. 5. SPS und HMI werden programmiert. 6. Der Test findet möglichst vorab am Aufbau oder in der Simulation statt. 7. Die Inbetriebnahme soll den Stillstand so kurz wie möglich halten. 8. Zum Schluss folgen Dokumentation und Schulung. Ein 1:1-Hardwaretausch ohne Programm- und Schnittstellenprüfung schafft dagegen neue Risiken. Das alte Programm enthält oft Annahmen zu Zykluszeit, Adressierung und Zeitverhalten, die nirgends dokumentiert sind. Eine neue Steuerung erfüllt sie nicht automatisch. Auch Signalpegel, Protokollvarianten und die Parametrierung von Wägeelektronik oder Antrieben können abweichen, ohne dass es beim Einbau auffällt. Zeigt sich das erst im laufenden Betrieb, sind Fehlfunktionen schwer zuzuordnen, und der Stillstand verlängert sich. Die Prüfung vorab verlagert diese Risiken in die Planung, wo sie sich beherrschen lassen.
Retrofit-Möglichkeit prüfen lassen
Bei DEMIC: Wie wir bestehende Anlagen modernisieren, zeigt unsere Seite Retrofit.
Steuerungstechnik mit DEMIC: Leistungen aus einer Hand
Steuerungstechnik verbindet Signale aus dem Prozess, die Logik zu ihrer Auswertung, die Regelung wichtiger Größen, die Bedienung durch Menschen und die Kommunikation zwischen allen beteiligten Geräten. Erst wenn diese Teile zusammenpassen, läuft eine Anlage nachvollziehbar und lässt sich im Störungsfall gezielt untersuchen. DEMIC Datentechnik ist ein familiengeführtes Unternehmen und arbeitet seit 1989 in der Dosier-, Wäge- und Steuerungstechnik sowie in der Prozessautomatisierung. Als Dienstleister für Steuerungstechnik in diesem Umfeld setzen wir auf eigene Hard- und Software, statt nur fremde Komponenten zusammenzustellen. Das zahlt sich aus, weil in Dosier- und Wägeanlagen Mechanik, Wägetechnik, Elektronik, Steuerung, Software und Bedienung voneinander abhängen. Dosierorgan, Wägeelektronik und Reglerlogik lassen sich nur dann sauber aufeinander abstimmen, wenn jemand alle drei Seiten kennt. Bei uns sprechen Sie deshalb mit direkten technischen Ansprechpartnern, die Ihre Anwendung verstehen und Rückfragen ohne Umwege beantworten. Das gilt für neue Anlagen ebenso wie für bestehende, die erweitert oder angepasst werden sollen. Welche Leistungen wir im Einzelnen erbringen, beschreiben die folgenden Abschnitte.
SPS- und HMI-Programmierung sowie Elektrokonstruktion

Unsere Engineering-Leistungen beginnen bei der Software. Bei der SPS-Programmierung setzen wir Steuerungslogik, Ablaufsteuerungen und Regelfunktionen im Siemens TIA Portal für S7-1200 und S7-1500 oder in Beckhoff TwinCAT um. Strukturierte Bausteine halten das Programm wartbar, sodass auch Ihre Instandhaltung es später nachvollziehen kann. Darauf aufbauend entsteht die HMI-Programmierung, zum Beispiel in WinCC. Sie umfasst die Visualisierung der Anlage, ein Meldesystem mit verständlichen Störtexten und die Verwaltung von Rezepturen für Produktwechsel. Parallel erstellen wir Schaltpläne und die gesamte Elektrokonstruktion, damit Software und Verdrahtung von Anfang an zusammenpassen. Zum Leistungsumfang gehören auch Montage und elektrische Integration vor Ort. Dazu zählt die Anbindung von Antrieben, Wägeelektronik und Feldgeräten über gängige Bussysteme. Eine vollständige Dokumentation mit Plänen, Programmbeschreibung und Signalliste ermöglicht es Ihnen, die Anlage nach der Übergabe sicher zu betreiben und zu erweitern. Eine Abgrenzung ist uns wichtig: Schaltschrankbau und mechanische Konstruktion erbringen wir nicht selbst, sie erfolgen über erfahrene Partner. Mit diesen Partnern stimmen wir die Schnittstellen zur Elektrik und zur Steuerung ab, damit Schaltschrank, Mechanik und Programm später zusammenpassen.
Integration von Dosier- und Wägetechnik, Retrofit und Support
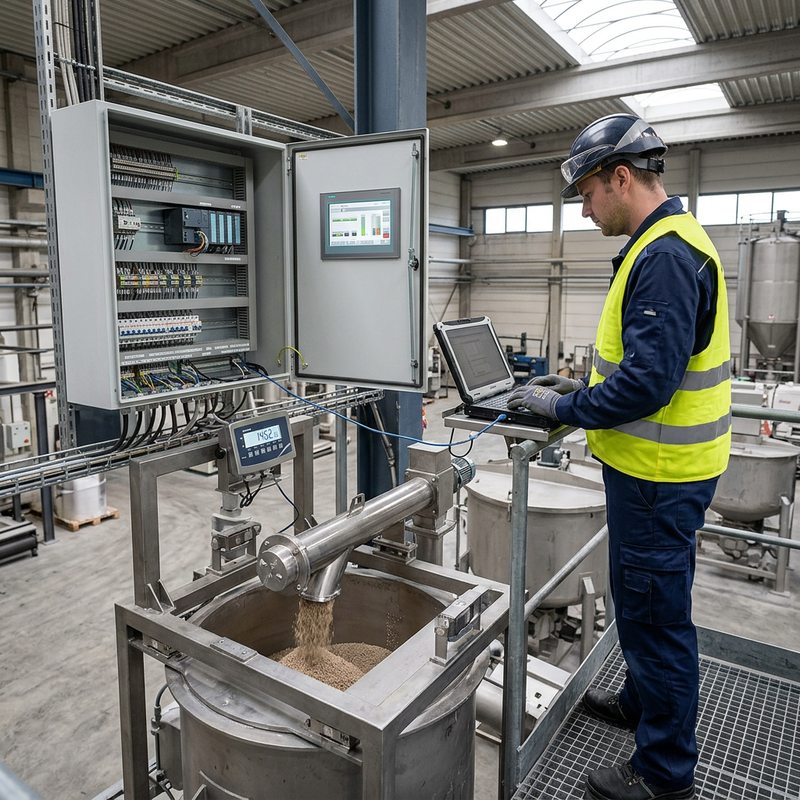
Die Integration von Dosiertechnik in eine Steuerung gehört zu den Schwerpunkten, die wir bei DEMIC betreuen, ob die Anlage neu entsteht oder schon läuft. Wir binden Dosiergeräte, Waagen, Fördertechnik, Antriebe, Sensorik und Aktorik in neue oder bestehende Steuerungen ein, gravimetrisch und volumetrisch, kontinuierlich und chargenweise. Das gilt auch für das Retrofit bestehender Anlagen, etwa mit einer S7-300. Dabei prüfen wir gemeinsam mit Ihnen, welche Teile sinnvoll weiterverwendet werden können. Auch bei älteren Brabender-Systemen unterstützen wir Sie, zum Beispiel bei der Anbindung an eine moderne Steuerung, bei Anpassungen oder bei der Fehlersuche. Sind einzelne Komponenten nicht mehr verfügbar, bewerten wir technische Alternativen, bevor ein größerer Umbau nötig wird. Die Inbetriebnahme begleiten wir an Ihrer Anlage, damit Mechanik, Wägetechnik, Steuerung und Bedienung zusammenarbeiten. Danach stehen wir Ihnen weiter zur Seite: mit Wartung, Schulung Ihres Personals, Fernwartung nach Abstimmung mit Ihnen, Ersatzteilen und persönlichem Support. Welche Lösung im Einzelfall passt, hängt von Ihrer Anlage, Ihrem Material und Ihren Anforderungen ab. Deshalb beginnen wir mit einer fachlichen Einschätzung der Ausgangslage.
Technische Beratung anfragen oder Retrofit-Möglichkeit prüfen lassen
Schildern Sie uns Ihre Anlage so, wie sie heute läuft. Hilfreich sind diese Angaben:
- kontinuierliche Dosierung oder Batch-Betrieb
- eingesetzte Steuerung und ihr Alter
- vorhandene SPS-Schnittstelle und Bussystem
- gewünschte HMI-Funktionen, zum Beispiel Rezepturen, Trendkurven oder ein Meldesystem
- Ziel der Modernisierung, zum Beispiel bessere Ersatzteilverfügbarkeit, eine Datenanbindung oder eine Erweiterung
Schaltpläne, der aktuelle Programmstand sowie Fotos von Schaltschrank und Typenschildern erleichtern die Einschätzung, sind aber keine Bedingung.
TELEFON: +49 2247 918 90
E-MAIL: kontakt(at)demic-datentechnik.de
Oder schicken Sie uns eine Nachricht:
FAQ
Was ist Steuerungstechnik und was gehört dazu?
Steuerungstechnik ist der Teil der Automatisierungstechnik, der Abläufe in Maschinen und Anlagen gezielt beeinflusst. Antriebe, Ventile und andere Anlagenteile schalten dabei abhängig vom Prozesszustand zur richtigen Zeit. Das Grundprinzip heißt Eingabe, Verarbeitung, Ausgabe (EVA).
Dazu gehören:
- Sensoren, die Zustände und Messwerte erfassen
- die Steuerung, zum Beispiel eine SPS (speicherprogrammierbare Steuerung), die die Signale nach der Programmlogik auswertet
- Aktoren, die das Ergebnis in Bewegung oder Schaltung umsetzen
- die Bedienung, über die Menschen den Prozess beobachten und eingreifen
- die Kommunikation zwischen Steuerung, Feldgeräten und übergeordneten Systemen
Typische Beispiele sind Förderbänder, Abfüllanlagen, Mischer und Dosierstationen.
Was ist der Unterschied zwischen Steuern und Regeln?
Steuern wirkt über eine offene Wirkungskette: Die Eingangsgröße beeinflusst die Anlage, aber niemand meldet zurück, ob das gewünschte Ergebnis erreicht wird. Störungen von außen werden daher nicht ausgeglichen.
Regeln schließt diese Kette zum Regelkreis:
- Der Istwert (Regelgröße) wird laufend gemessen.
- Er wird mit dem Sollwert (Führungsgröße) verglichen.
- Der Regler passt die Stellgröße an, um Abweichungen durch Störgrößen auszugleichen.
Ein Beispiel ist die Heizung: Mit fester Leistung steuert sie nur. Mit Raumthermostat regelt sie. In der Dosiertechnik arbeitet die volumetrische Dosierung gesteuert, die gravimetrische regelt über eine Gewichtsmessung.
Was ist eine speicherprogrammierbare Steuerung (SPS) einfach erklärt?
Eine SPS (speicherprogrammierbare Steuerung) ist ein robuster Industrierechner für den Einsatz in Maschinen und Anlagen. Sie wertet eingehende Signale nach ihrem Programm aus und schaltet daraufhin Antriebe, Ventile oder Klappen. Die Logik steckt in der Software und nicht in der Verdrahtung. Änderungen und Erweiterungen sind deshalb ohne Umverdrahtung möglich, etwa bei Schaltfolgen, Verriegelungen oder Freigaben. Bei einer Dosierstation schaltet die SPS zum Beispiel Dosierorgan und Freigaben in fester Folge. Wir programmieren SPS und HMI unter anderem im Siemens TIA Portal und in Beckhoff TwinCAT.
Was ist eine dezentrale Steuerung und wann ist dezentrale Peripherie über Feldbus sinnvoll?
Bei einer dezentralen Steuerung sitzen die E/A-Stationen nah an der Maschine oder Dosierstation. Sie sind über einen Feldbus oder Industrial Ethernet mit der zentralen CPU verbunden. Die Stationen erfassen und schalten nur, die Logik bleibt in der CPU.
Dezentrale Peripherie ist sinnvoll, wenn:
- Sensoren und Aktoren weit vom Schaltschrank entfernt liegen und Verdrahtung entfallen soll,
- die Anlage modular erweitert werden soll,
- Sie Diagnosedaten je Station nutzen wollen, etwa bei Leitungsbruch.
Beachten Sie die Abhängigkeit vom Netzwerk: Planen Sie Topologie und Diagnosekonzept, auch für das Verhalten der Ausgänge bei Verbindungsverlust.
Was sind Ein- und Ausgänge (E/A) und worin unterscheiden sich digitale und analoge Signale?
E/A steht für Ein- und Ausgänge der SPS. Über Eingänge gelangen Signale von Sensoren in die Steuerung, über Ausgänge gehen Befehle an Aktoren. Die SPS erkennt und beeinflusst die Anlage nur über diese Signale. Digitale Signale kennen zwei Zustände: Liegt Spannung an, entspricht das 1, liegt keine an, entspricht das 0. Typisch sind Endschalter, Taster, Freigaben und Laufmeldungen. Analoge Signale bilden kontinuierliche Werte ab, meist als 4–20 mA oder 0–10 V, etwa für Füllstand, Druck oder einen Drehzahlsollwert. Eine Analogbaugruppe wandelt das Signal in einen Zahlenwert um, den das Programm skaliert. Beim Stromsignal erlaubt der Nullpunkt bei 4 mA die Erkennung eines Drahtbruchs.
Warum wird das Signal einer DMS-Wägezelle über eine Wägeelektronik ausgewertet und nicht direkt an die SPS angeschlossen?
Das Signal einer DMS-Wägezelle ist sehr klein. Es liegt im Millivolt-Bereich und reagiert empfindlich auf Störungen. Eine Standard-Analogbaugruppe der SPS ist dafür in der Regel nicht ausgelegt.
Die Wägeelektronik (DMS-Messverstärker) übernimmt deshalb die Aufbereitung:
- Sie verstärkt das Signal und filtert Störanteile, etwa durch Vibrationen.
- Sie digitalisiert den Messwert.
- Sie ermöglicht Tarierung und Justage mit einem bekannten Gewicht.
- Sie stellt das Gewicht per Analogsignal oder über einen Bus bereit.
Die SPS erhält so einen sauberen Gewichtswert. Dieser dient als Istwert, etwa für die gravimetrische Dosierung. Technische Details zu unseren Geräten finden Sie im jeweils aktuellen Datenblatt.
Was ist ein HMI (Human Machine Interface, Bediengerät) und was bedeutet „Bedienen und Beobachten“?
Ein HMI (Human Machine Interface, Bediengerät) ist die Schnittstelle zwischen Mensch und Anlage. „Bedienen und Beobachten“ heißt: Das Personal gibt der Anlage Anweisungen und sieht zugleich, wie sie darauf reagiert. Typische Funktionen sind:
- Prozessbilder mit Anlagenübersicht
- Eingabe und Verwaltung von Sollwerten und Rezepturen
- Umschaltung zwischen Hand und Automatik
- Alarm- und Meldesystem mit Quittierung
- Trendkurven, etwa zur Dosierleistung
- Benutzerverwaltung mit Zugriffsrechten
Das HMI zeigt an und nimmt Eingaben entgegen, steuert aber selbst nichts. Bauformen sind Panel am Schaltschrank, Industrie-PC oder webbasierte Visualisierung.
Wofür werden PROFINET, PROFIBUS, Modbus TCP, EtherNet/IP und OPC UA eingesetzt?
Die fünf Systeme lösen unterschiedliche Kommunikationsaufgaben:
- PROFIBUS DP: klassischer, serieller Feldbus. Er ist robust und in Bestandsanlagen weiterhin häufig anzutreffen.
- PROFINET: Ethernet-basierte Weiterentwicklung, vor allem in Siemens-Umgebungen. Sie bietet Echtzeitkommunikation und Diagnose bis auf Geräte- und Kanalebene.
- EtherNet/IP: überwiegend in Anlagen mit Steuerungen von Rockwell Automation.
- Modbus TCP: einfach aufgebaut und weit verbreitet. Es überträgt Registerwerte ohne Echtzeitgarantie, daher ist die Registerliste des Geräteherstellers wichtig.
- OPC UA: herstellerunabhängiger Standard für die Datenanbindung nach oben, etwa an Leitsystem oder MES. Er überträgt Werte mit Namen, Einheit und Struktur. Für zeitkritische Feldkommunikation ist er in der Regel nicht gedacht.
Welches System passt, hängt von Steuerung und Geräten ab.
Worin unterscheiden sich gravimetrische und volumetrische Dosierung aus Sicht der Steuerung?
Aus Sicht der Steuerung unterscheidet sich vor allem der Wirkungsweg. Die volumetrische Dosierung arbeitet gesteuert: Die Steuerung gibt Drehzahl oder Schwingweite vor und erhält keine Rückmeldung über die tatsächlich geförderte Masse. Schwankt die Schüttdichte, bleibt das unbemerkt. Die gravimetrische Dosierung schließt den Kreis über eine Gewichtsmessung. Wägezelle und Wägeelektronik liefern den Istwert, der Regler vergleicht ihn mit dem Sollwert und passt die Stellgröße an. Die Steuerung braucht dafür also zusätzlich ein Gewichtssignal und eine Reglerfunktion im Programm.
Wann ist ein Retrofit einer älteren Steuerung (z. B. S7-300 auf S7-1200/1500) sinnvoll und welche Anlagenteile lassen sich weiterverwenden?
Ein Retrofit ist sinnvoll, wenn mehrere Kriterien zusammentreffen: eine abgekündigte Steuerungsgeneration, knappe Ersatzteile, fehlende Programmdokumentation oder verlorenes Know-how, veraltete Bediengeräte, fehlende Netzwerkanbindung, neue Anforderungen an Daten oder Rezepturen und häufige Störungen. Sind einzelne Komponenten nicht mehr verfügbar, prüfen wir zunächst technische Alternativen.
Typisch weiterverwendbar, sofern technisch in Ordnung:
- Sensoren und Aktoren
- Antriebe
- Verdrahtung
- Wägezellen
- Mechanik
Typisch erneuert werden CPU, E/A- und Kommunikationsbaugruppen sowie das Bediengerät. Ein Retrofit ist kein einfacher Teiletausch: Programm und Schnittstellen müssen geprüft werden.